重庆制造业仓储升级:高强度工业托盘与周转箱的选型要点
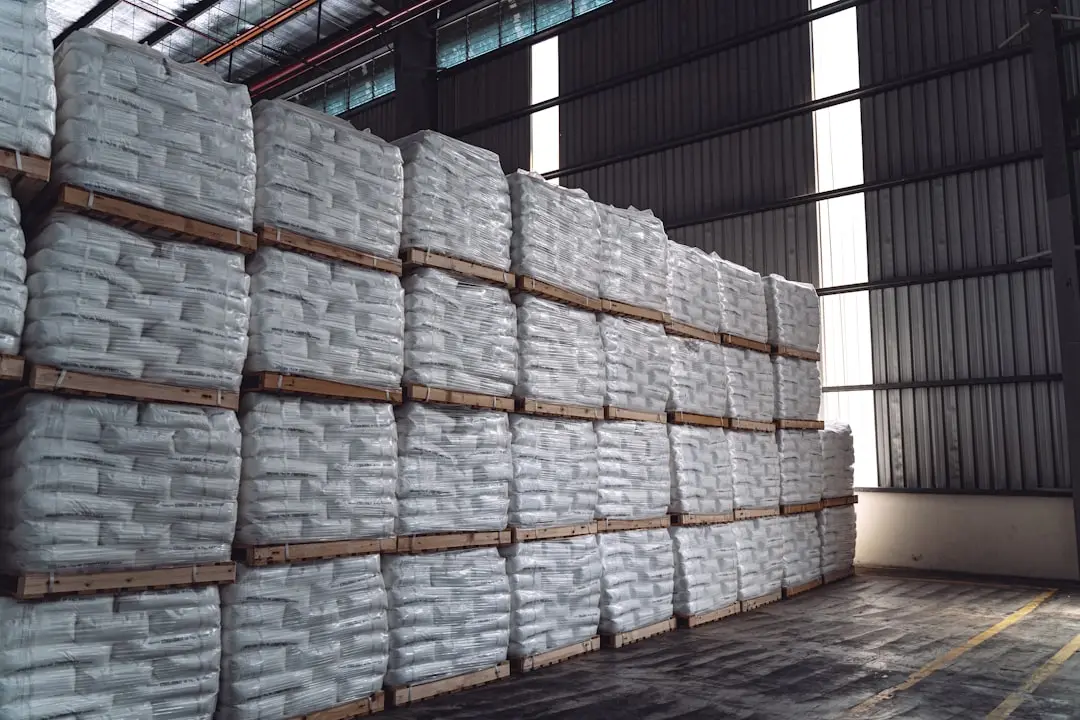
山城重庆,地形起伏,厂区错落,制造业的仓储物流长期面临“平面不够、垂直来凑”的刚性约束。尤其在两江新区与西部科学城的新建厂房里,自动化立库与AGV小车逐渐普及,但承载这些智能设备高效运转的基础单元——工业托盘与周转筐,却常常成为被忽视的短板。不少企业斥巨资升级了WMS系统,却发现塑料制品的载重衰减、尺寸公差失衡,导致产线停摆、分拣错乱,这并非设备之过,而是选型之初埋下的隐患。
为什么“看上去差不多”的仓储箱,实际寿命天差地别?
核心差异在于材料配比与成型工艺。市面上大量低价仓储箱采用回收料或高比例填充料(如碳酸钙),低温脆裂、高温变形是常态。在重庆夏季动辄40℃的暴晒车间或冬季湿冷环境下,这类产品半年内即出现应力发白甚至断裂。而正规厂商的塑料制品,多采用全新高密度聚乙烯(HDPE)或聚丙烯(PP)共聚改性,并添加抗UV剂与抗冲击改性剂。
另一个隐性指标是**蠕变恢复率**。满载堆码4层以上的周转筐,若长期受压,侧壁会向外鼓胀,造成货架层间距失效。专业检测会要求仓储箱在-20℃至60℃环境下进行72小时堆码测试,形变量需控制在1.5%以内。选型时,务必要求供应商提供基于GB/T 15234或ISO 8611标准的第三方检测报告,而非仅凭目测壁厚。
工业托盘与周转箱的“匹配逻辑”与动态载荷陷阱
选型并非孤立看单品,而要审视“托盘+周转筐+货架”的完整摩擦体系。许多重庆摩配企业曾遇到这样的问题:采用川字底工业托盘配合钢制货架时,托盘底面与横梁的接触面积过小,导致横梁防滑胶条形同虚设。AGV叉车在高速转弯时,周转箱整体侧滑,触发光电传感器停机——问题不在AGV算法,而在于托盘动载与摩擦系数的匹配失效。
两个容易被忽略的现场参数
- 挠曲度与叉车插口高度:当托盘承载超过额定动载的80%时,挠曲度会急剧上升。若叉车货叉厚度超过托盘插口高度2mm以上,进出库时会产生严重刮擦,损伤托盘底部加强筋。建议现场实测叉车货叉尺寸,预留5%的安全冗余。
- 周转筐的导角与抓取位:自动化产线上的机械手夹具,对周转筐的抓取边倒角有严格公差要求(通常R角≥3mm)。若倒角过小,夹具吸盘无法形成有效负压;倒角过大,则堆码时易发生筐体嵌合错位。
高强度方案的成本账:一次性投入与隐性损耗的博弈
对比市面上三类主流方案:一体注塑成型托盘(适合重载、堆码要求高,但损坏后无法局部修复)、吹塑托盘(抗冲击性好,但刚度稍逊,适合轻型周转)、以及**钢塑混合托盘**(在塑料制品中嵌入钢制加强筋,动载可达3吨以上,但自重增加,对输送线电机负载有影响)。对于重庆的汽摩配、通机行业,推荐采用内置钢管的一体成型工业托盘,其耐叉击次数是普通全塑托盘的2.3倍。
关于周转筐,需区分“仓储型”与“物流型”。仓储型侧壁设计有密集透气孔,利于温湿度平衡;物流型则强调内壁光滑与可折叠性。若用于跨省供应链,建议选用折叠式周转筐,其往返运输的回收体积比固定式节省70%以上的运费,但铰链部位的耐磨寿命是痛点,需重点检查金属销轴与塑料卡扣的配合精度。
落地选型三步法
- 实测工况:记录叉车类型(电动/燃油)、货叉长度、通道宽度、堆码层数及地面平整度。地面有坡度或接缝落差超过5mm的,应选用底部加设防滑垫的托盘。
- 小批量试压:切勿一次性采购全量。先在一条产线试运行30天,重点观察托盘在高温高湿环境下的尺寸稳定性及周转筐在清洗线(碱性清洁剂)中的耐化学腐蚀性。
- 供应链响应:确认供应商是否具备本地化库存。重庆安云途贸易有限公司可为长安、赛力斯等配套企业提供48小时应急补货,避免因塑料制品损坏而停产待料。
仓储升级的底层逻辑,从来不是买更贵的设备,而是让每一个托盘和周转箱的物理特性,与产线节拍、物流频率精确共振。在重庆这片制造业热土上,选对承载单元,就是为智能仓储打下了最坚实的地基。