塑料周转筐与仓储箱对比分析:产线物料周转场景下的选材要点
走进任何一座正在运转的电子装配或汽配车间,产线边最常见的物料载具无非两种:斜口塑料周转筐和带盖仓储箱。不少工厂在规划产线物流时,往往凭经验随手选一种,结果用上半年才发现——要么筐子堆叠后取件费劲,要么箱体在重载下变形,甚至影响自动化线体的对接精度。
这背后其实是对使用场景的匹配度问题。产线物料周转的核心诉求是“短距、高频、可视”,而仓储环节更看重“堆码、防护、空间利用率”。把这两类需求混为一谈,选材就容易踩坑。
结构差异决定了适用边界
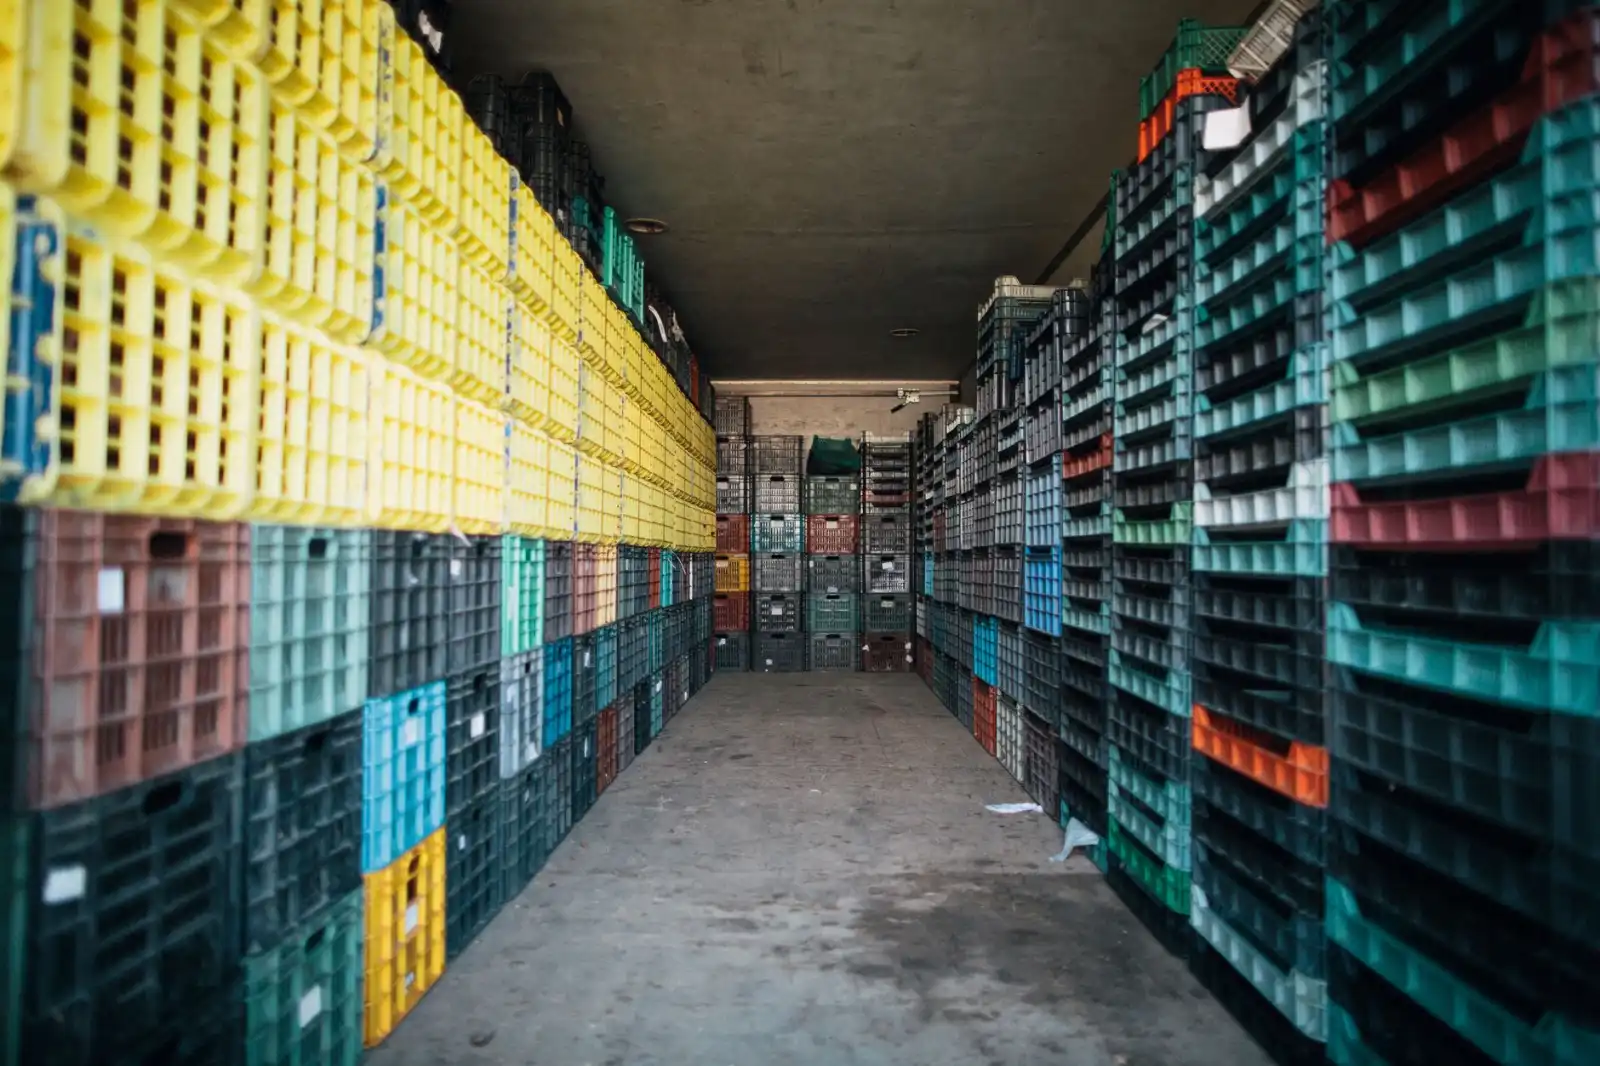
塑料周转筐通常采用斜口或直口设计,壁厚多在1.5-3mm之间,底部加强筋密度较高。斜口结构的优势在于空筐可嵌套,回程运输体积能压缩至原来的30%-40%。但它没有平整的顶盖,堆叠后上层筐底会嵌入下层物料,取件时需逐个搬开。
仓储箱则多为直壁平底,部分型号带防尘盖或卡扣式密封盖。壁厚普遍在2-4mm,部分重载型号可达5mm以上。它的设计逻辑是“独立承载、多层堆码”,配合工业托盘使用时,单托可堆叠4-6层,空间利用率比周转筐散堆高出近一倍。

产线周转场景的三个关键选型指标
在产线边,物料从上一工位流转到下一工位,节拍往往以分钟计。此时选材要盯住三个指标:
- 取件效率:斜口周转筐的前端开口角度若在15°-25°之间,工人站立取件时手腕无需过度弯曲,单次取件时间可缩短0.5-1秒。高频工位累积下来,一个班次能省出20分钟以上。
- 承载变形量:额定载重5kg的周转筐,在满载静置24小时后,底部挠度应控制在2mm以内。低于这个标准,堆叠后底层筐体容易卡死。
- 与线体的兼容性:若产线配有滚筒输送段,筐底必须平整且摩擦系数稳定。部分低价塑料制品使用回料比例过高,底部易打滑,造成线体卡料。
仓储箱在这一点上反而有优势——平底结构在滚筒线上运行更平稳,适合自动化立体库或AGV对接。
从材料与工艺看耐用性差距
同样标注PP材质,共聚PP与均聚PP的抗冲击性能差距明显。共聚PP在-10℃环境下仍能保持较好的韧性,适合冷链或冬季无供暖车间;均聚PP刚性更好但低温易脆裂。产线周转筐频繁跌落、碰撞,优先选共聚PP。
工艺方面,注塑成型的周转筐内应力分布比吹塑或焊接箱体更均匀。判断方法很简单:看侧壁是否有明显流痕或熔接痕。熔接痕强度通常只有本体强度的60%-70%,在重载场景下就是薄弱点。
回到选材建议。产线短距周转、需要快速取件的工位,斜口周转筐是更优解;涉及跨车间转运、多层堆码或自动化仓储的环节,带盖仓储箱配合工业托盘使用更稳妥。如果同一批物料既要上线又要入库,可以考虑统一外径尺寸的筐箱组合方案——筐上产线,箱做仓储,共用同一套托盘和货架系统。
重庆安云途贸易有限公司长期服务西南地区制造企业,在塑料周转器具的选型匹配上积累了多行业案例。有产线物料载具规划需求的朋友,欢迎交流探讨。