重庆工业托盘与周转筐材质性能对比分析
走进重庆任何一家像样的制造车间或物流仓库,你大概率会看到两种东西占据着地面空间:一种是层层堆叠的工业托盘,另一种是码放整齐的周转筐。它们看似都是“装东西的塑料件”,但真实工况下的表现差异,往往让不少采购负责人吃过暗亏——有人图便宜买了吹塑托盘,结果在立体库货架上用了不到半年就出现挠曲变形;也有人选错了周转筐材质,在-20℃的冷库里一摔就碎。问题到底出在哪儿?
材质基因决定性能上限
市面上主流的工业托盘和周转筐,原材料无非是HDPE(高密度聚乙烯)和PP(聚丙烯)两种。塑料制品的性能差异,从分子结构层面就已经注定了。HDPE的分子链线性度高、支链少,结晶度能达到70%以上,这赋予了它出色的抗冲击韧性和耐低温性能;而PP分子链上多了一个甲基侧基,刚性更好、耐热温度更高(长期使用可达100℃以上),但低温脆性明显,在5℃以下冲击强度会断崖式下跌。
拿重庆夏天的车间来说,地表温度轻松超过50℃,PP材质的仓储箱如果长期暴晒,抗蠕变性能反而优于HDPE;但到了冬天,如果厂房没有供暖,PP周转筐的落摔性能就让人捏把汗了。
工艺路线:吹塑、注塑与压塑的博弈
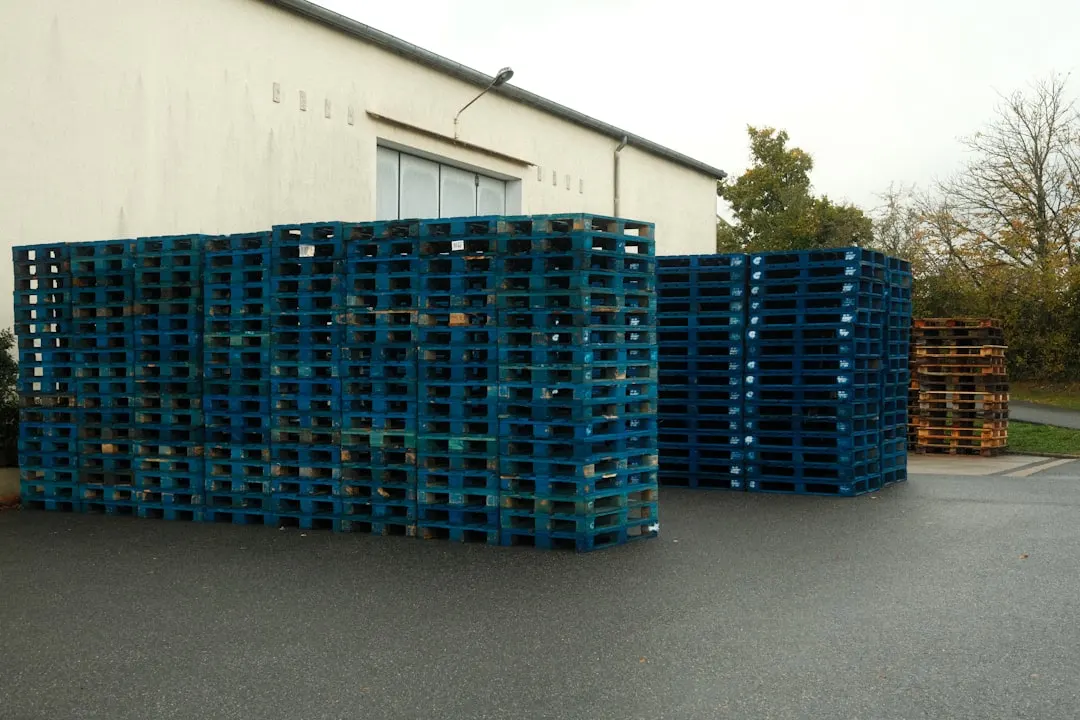
同样是HDPE原料,做工业托盘的方式不同,结果天差地别。注塑托盘用高压将熔融塑料注入模具,成型快、尺寸精度高,但内应力大,在重载和温差循环下容易在筋板根部产生应力开裂。而吹塑托盘通过挤出中空型坯再充气膨胀,壁厚均匀、抗冲击性好,但生产效率低,且无法做出复杂的加强筋结构。
我们实测过一组数据:在同样1200×1000mm的标准尺寸下,注塑托盘动载可达1.5吨,但经过80次高低温循环(-30℃到60℃)后,叉车插口变形量比吹塑托盘高出40%。所以,如果是进自动化立体库、长期重载,我建议优先选吹塑工艺;如果是人工搬运、轻载高频周转,注塑托盘性价比更高。
周转筐与仓储箱:结构设计比想象中更讲究
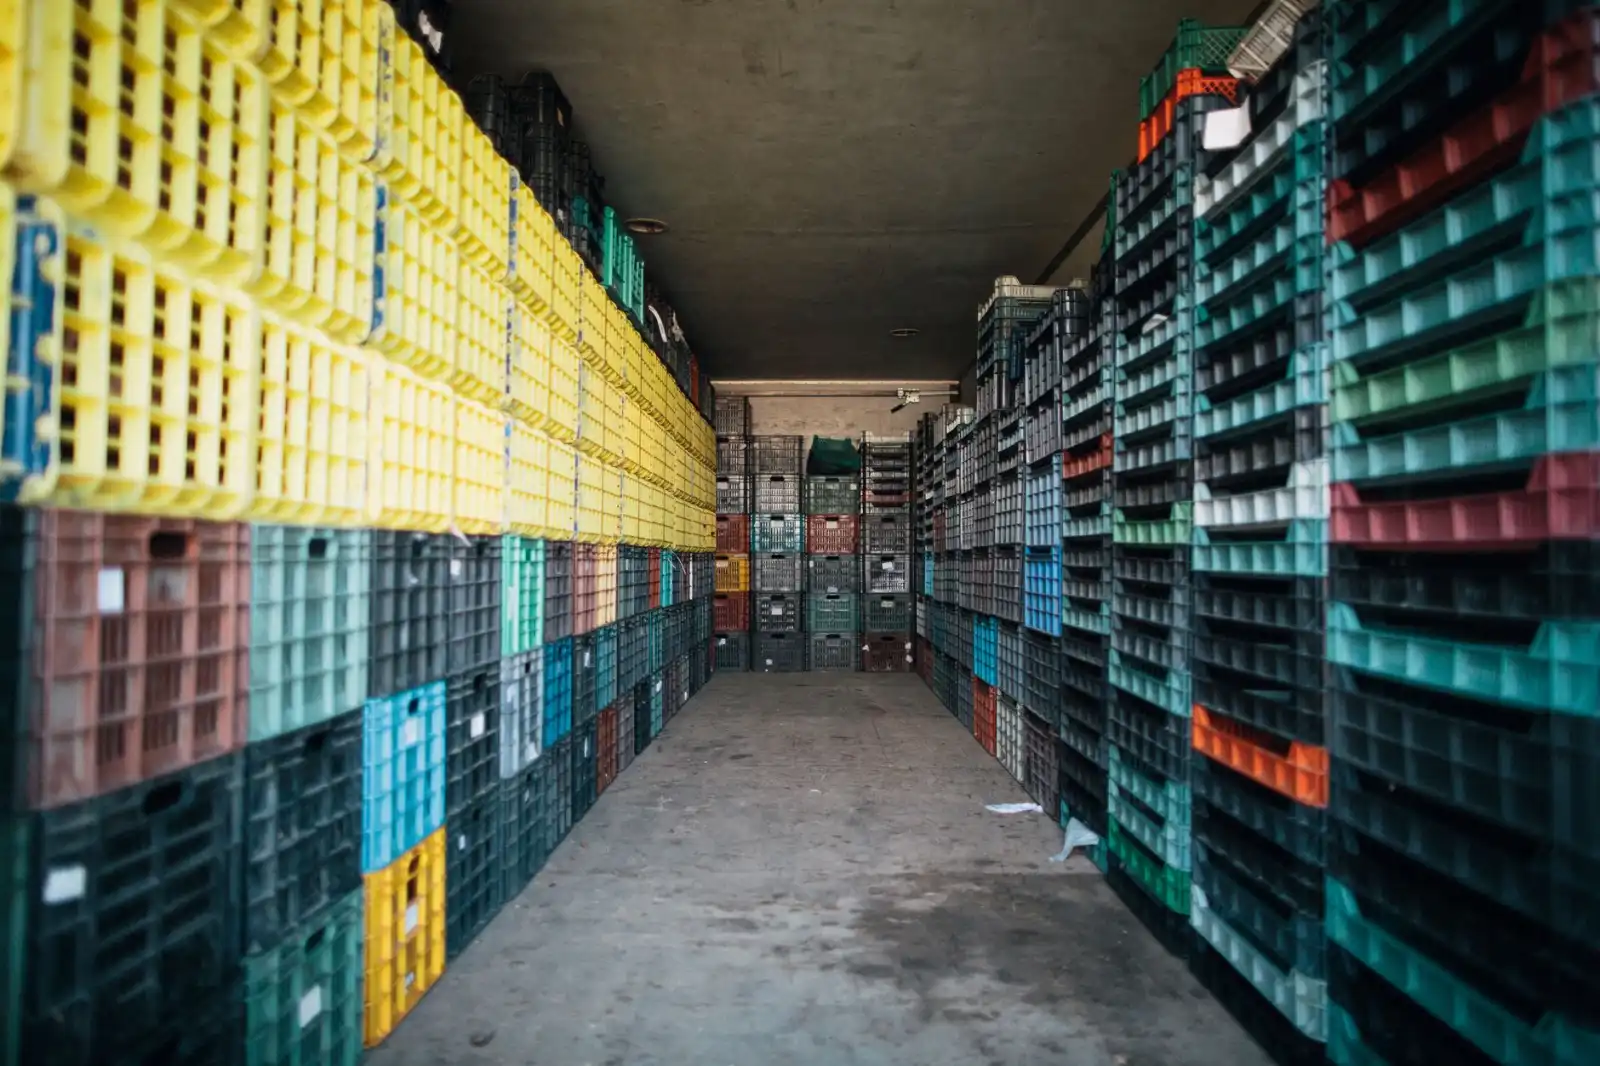
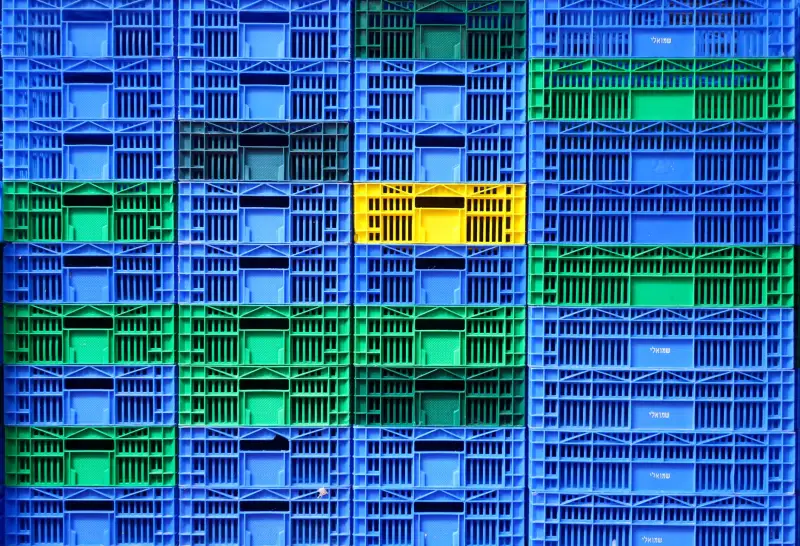
很多客户以为周转筐就是个带孔的塑料箱子,没什么技术含量。实际上,筐底筋条的方向、间距、壁厚分布,直接影响堆码稳定性。以我们代理的某款欧标周转筐为例,底部采用“井”字形加强筋,配合侧面倾斜角7°的脱模斜度,在堆码4层、每层承重25kg的情况下,筐体变形量控制在3mm以内。而市面上一些低价筐,为了省料把壁厚从3.2mm减到2.4mm,堆码两层就开始“鼓肚子”,叉车一碰就整体垮塌。
至于仓储箱,区别更大。带盖仓储箱的铰链设计是个关键点——好的铰链采用“活页式”双轴结构,开合10万次不断裂;而劣质铰链是一体成型薄片,用几个月就断裂脱落。另外,箱体侧壁的防滑纹路也不是装饰,它能在倾斜输送线上防止货物滑动,这个细节在自动化分拣环节尤为重要。
怎么选?给重庆企业的三条建议
- 冷链场景:明确要求材料为HDPE(最好是中高流动性牌号),并做-20℃落锤冲击测试,不要用PP。
- 立体库场景:托盘必须选吹塑或高刚度注塑工艺,且要确认挠曲度在货架净空范围内(通常要求≤10mm)。
- 食品/医药行业:确认塑料制品是否通过FDA或国标GB4806检测,避免使用回收料——回收料中可能含重金属和塑化剂,长期接触食品有迁移风险。
说到底,工业托盘和周转筐没有绝对的“谁更好”,只有“谁更适合你的工况”。我们重庆安云途贸易有限公司在本地服务了上百家制造企业,见过太多因为参数误判导致的生产停线事故。如果你正纠结于材质选择,不妨带着你的载重、温度、周转频次和货架类型来找我们,用数据说话,比凭经验拍脑袋靠谱得多。